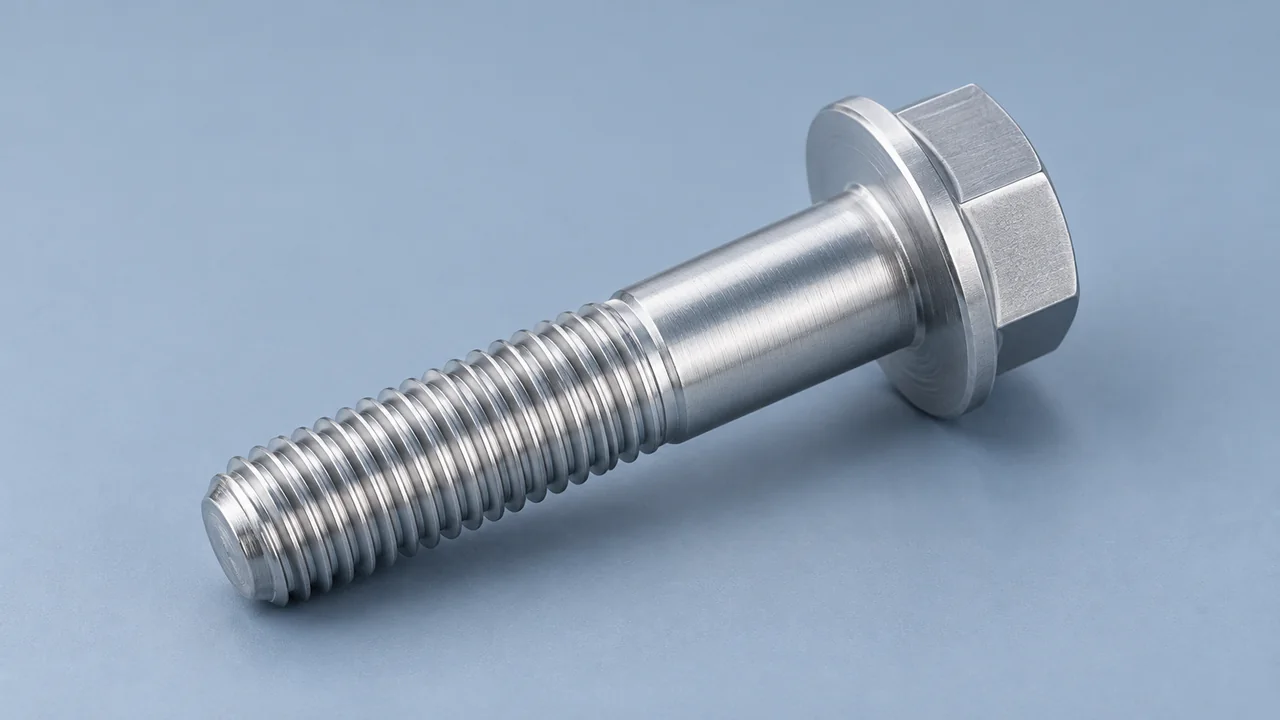
Bei einer Sechskantschraube mit Flansch bilden Sechskantkopf und Flansch ein Bauteil. Der größere Kopfbereich kann die Last verteilen. Ob die Schraube tatsächlich plan aufliegt, hängt jedoch auch vom Bohrungseintritt, vom Übergang unter dem Kopf und von der Gegenfläche ab.
Für die Zeichnungsprüfung genügt es deshalb nicht, Gewindedurchmesser und Länge festzulegen. Entscheidend ist, wo die Auflage vorgesehen ist und was sie behindern könnte. Unterlegscheibe, Beschichtung und Schmierung gehören ebenfalls zur Beurteilung der Verbindung.
Außenkontur und Auflagefläche getrennt lesen
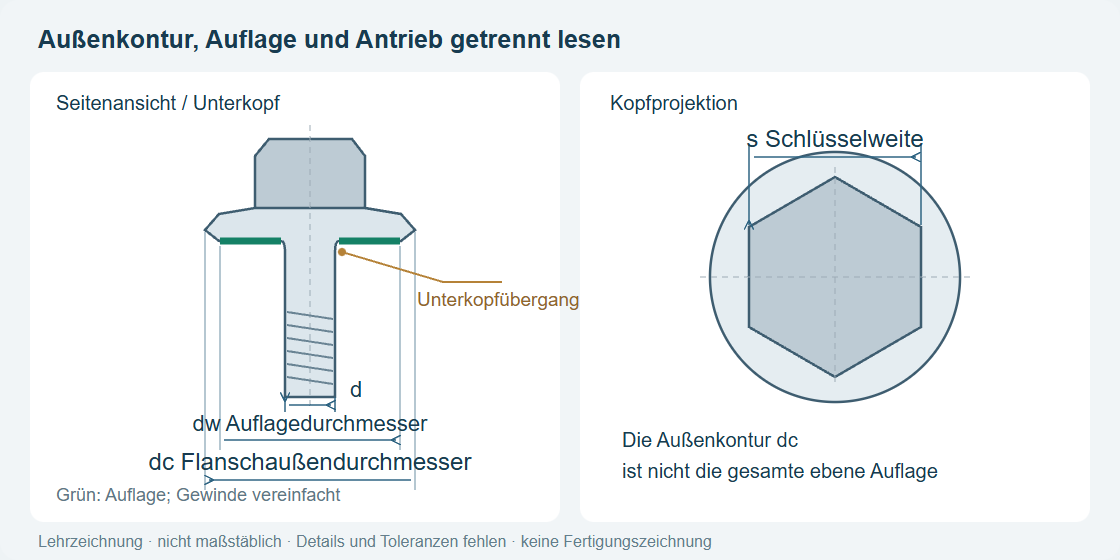
In der Produktzeichnung bezeichnet d den Gewindenenndurchmesser und s die Schlüsselweite. dc steht für den Flanschaußendurchmesser, dw für den Durchmesser der Auflagefläche. Mindest- und Höchstmaße sind jeweils dem richtigen Symbol zuzuordnen. Die größte Außenkontur ist nicht automatisch die vollständig ebene Auflagefläche. [1]
Maßsymbole · ein- oder ausklappen
Auch Normnummer und Ausgabe sind Teil der Spezifikation. Der öffentliche Titel von ISO 4162:2012 unterscheidet Produktklasse A und Antriebsmerkmale nach Produktklasse B. Diese Produktklassen sind von Festigkeitsklassen wie 8.8 oder 10.9 zu trennen. Gleiches Gewinde und ähnliche Kopfform belegen keine Austauschbarkeit. [2]
Freiraum für den Übergang unter dem Kopf schaffen
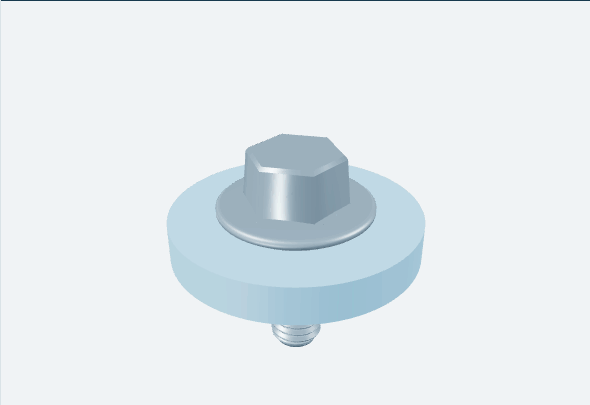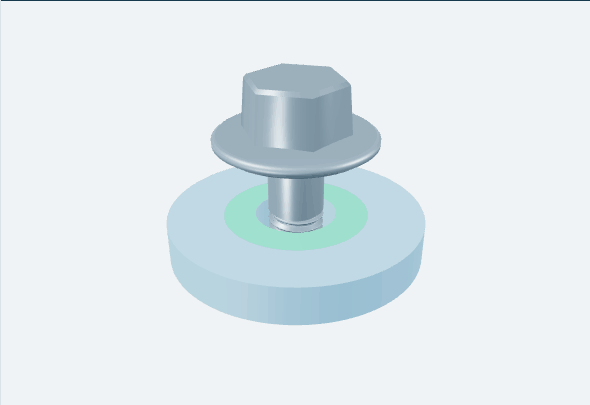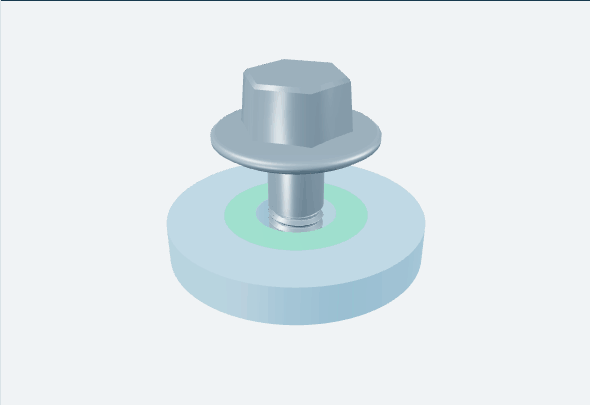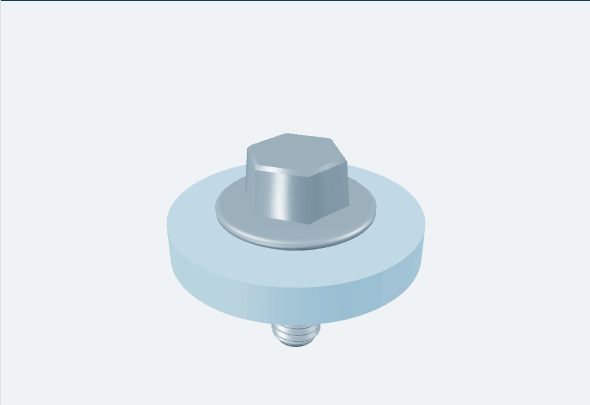
Drei Bedingungen müssen zusammenpassen: Der Schaft passt durch die Bohrung, der Bohrungseintritt lässt die Unterkopfrundung frei und die vorgesehene Auflage erreicht die Bauteilebene. Berührt der Bohrungsrand zuerst die Rundung, beweist das erreichte Werkzeugdrehmoment noch keinen korrekten Sitz.
Unterkopfgeometrie und Bauteil mit Bohrung
Grün: vorgesehene Auflage
Flanschunterseite, Übergang zum Schaft und Bohrungseintritt betrachten. Die Trennung dient der Sichtbarkeit und zeigt keinen Anziehvorgang.
Im Unterkopfdetail: Was berührt zuerst, und erreicht die ebene Auflage das Bauteil?
Bohrungseintritt lässt Rundung frei
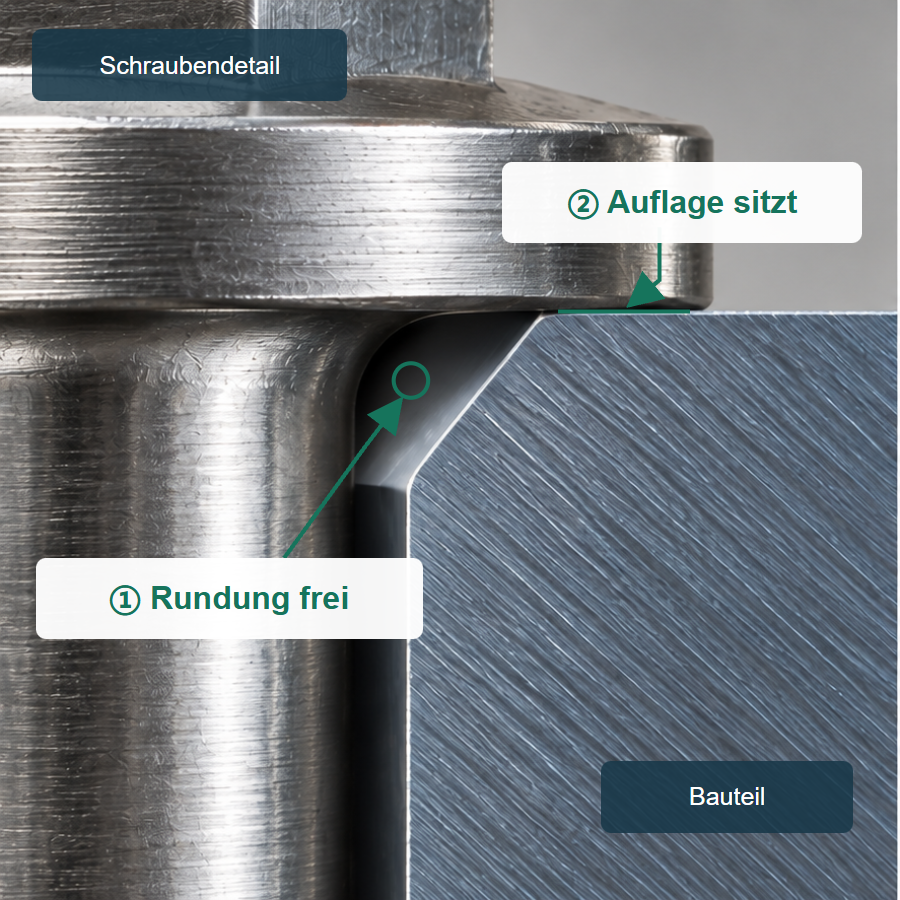
Bei ① bleibt Freiraum um die Rundung. Bei ② liegt die Flanschfläche auf der Bauteilebene.
Bohrungsrand berührt Rundung zuerst
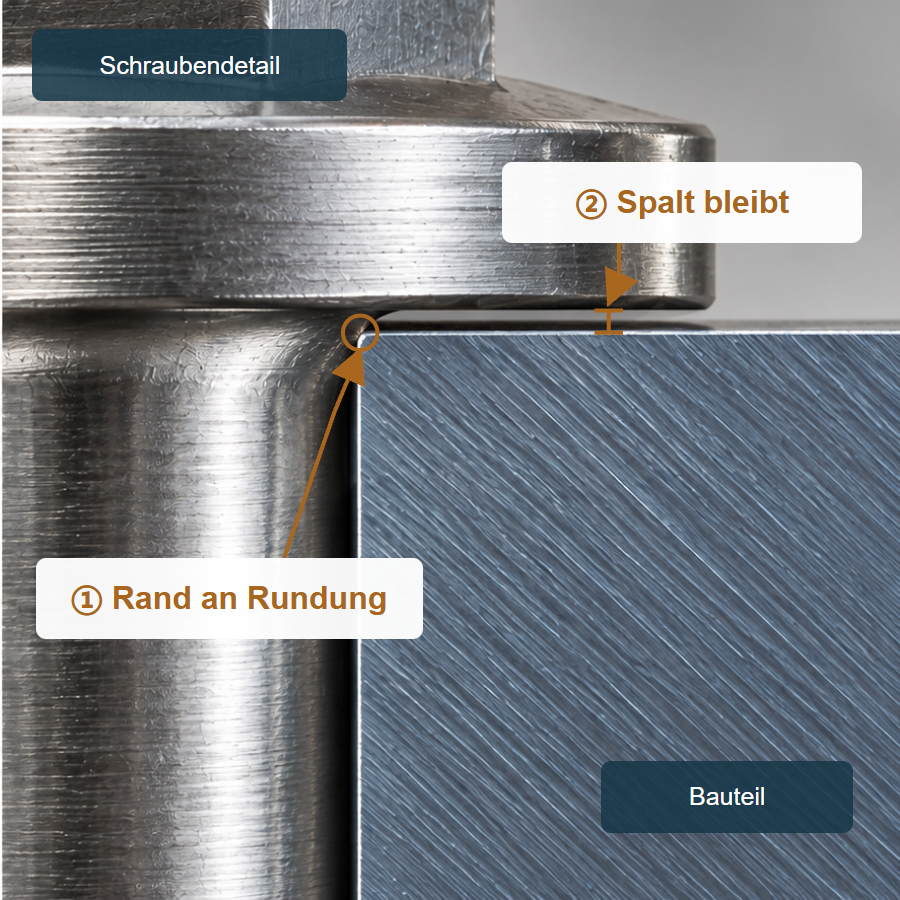
Bei ① stoppt der Rand an der Rundung. Bei ② hat die äußere Auflage das Bauteil noch nicht erreicht.
Ein durch die Bohrung passender Schaft bestätigt weder Rundungsfreiraum noch plane Auflage.
Die Fase ist deshalb auf die tatsächliche Unterkopfkontur abzustimmen. Zu wenig Freiraum kann zu einer Kollision führen; eine größere Fase vergrößert zugleich die Öffnung an der Oberfläche. Bohrung, Fase und zulässige Lageabweichung sind anhand der Verbindungsauslegung und der anzuwendenden Norm festzulegen. Ein pauschaler Zuschlag zum Nenndurchmesser reicht dafür nicht aus.
Eine größere Öffnung verkleinert die verbleibende Auflage
Bei ideal konzentrischer Anordnung und vollständigem ebenem Kontakt lässt sich die Auflage als Kreisring betrachten. Bleibt die äußere Grenze gleich, wird die projizierte Restfläche mit größerer Öffnung kleiner. Last geteilt durch Fläche ergibt eine mittlere Pressung, nicht die tatsächliche örtliche Druckverteilung.
Äußere Auflagegrenze beibehalten und die Restfläche bei größerer Öffnung vergleichen.
Kleinere Öffnung
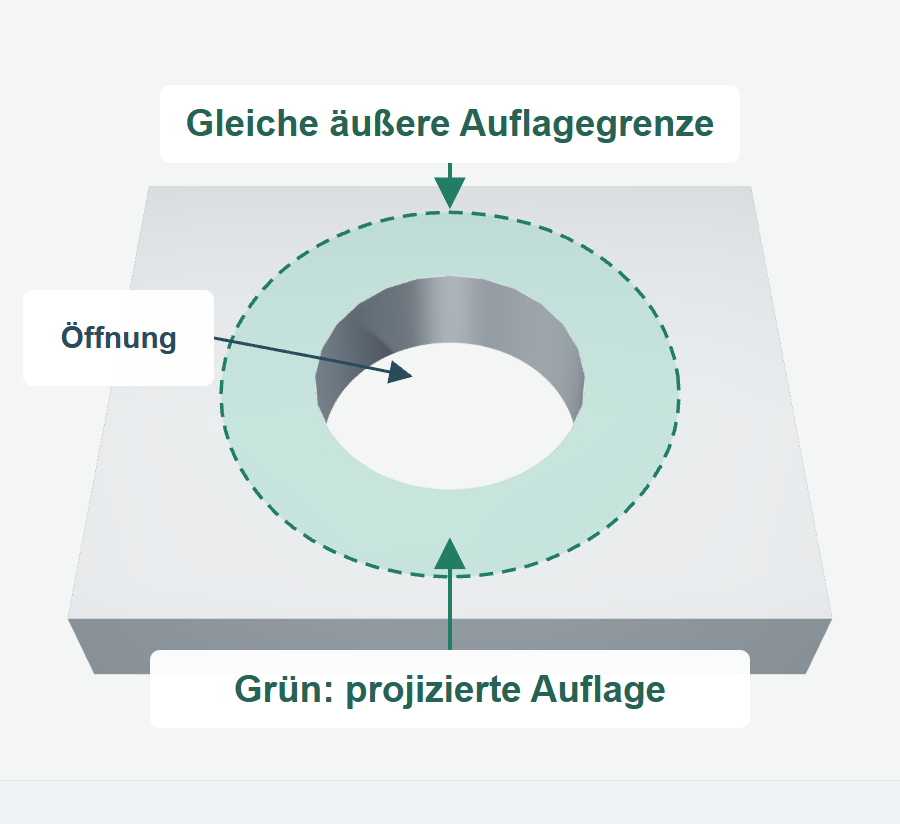
Die gestrichelte Linie hält die Außengrenze fest; bei kleinerer Öffnung bleibt ein breiterer grüner Ring.
Größere Öffnung
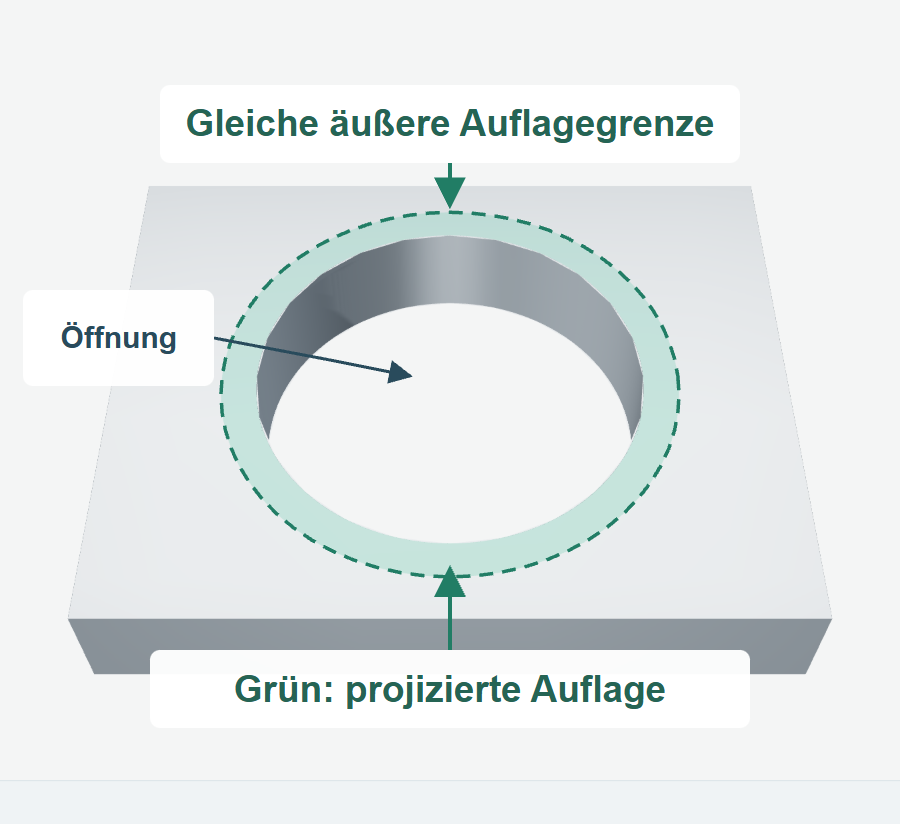
Die Außengrenze bleibt gleich; mit größerer Öffnung wird der grüne Ring schmaler.
Bossard nennt unter anderem Werkstoff, Herstellungszustand, Oberflächenbehandlung und Temperatur als Einflussgrößen der Flächenpressung unter dem Kopf. Ein breiter Flansch kann Last verteilen, verhindert aber nicht allein das Eindrücken dünner, weicher oder beschichteter Bauteile. Eine höhere zulässige Vorspannkraft folgt daraus ebenfalls nicht unmittelbar. [3]
Die Prüfung an der Funktion der fertigen Geometrie ausrichten
Schrauben können kalt umgeformt, warm geschmiedet oder spanend gefertigt werden; Außengewinde können gerollt oder geschnitten sein. Verfahren und Reihenfolge hängen von Werkstoff, Größe, Form und Anforderungen ab. Ein veröffentlichtes Fertigungsbeispiel beschreibt den konkreten Herstellerprozess, keine allgemein vorgeschriebene Route und keinen Nachweis der Fertigungsmöglichkeiten von Wohe. [4]
Für die Auflage sind Flanschkontur, Form und Zustand der Auflagefläche, Unterkopfübergang, Schaft und Gewinde zu prüfen. Grate oder lokale Erhebungen können den Kontakt stören. Maße, geometrische Anforderungen, Oberflächenfehler und mechanische Eigenschaften brauchen jeweils passende Abnahmekriterien aus Zeichnung und Norm. Eine Außendurchmessermessung oder Probemontage ersetzt die übrigen Prüfungen nicht.
Eine sauber beschnittene Außenkante bestätigt eine Kontur, nicht den Flächenkontakt. Ebenso lässt ein einschraubbares Gewinde keinen sicheren Schluss auf Unterkopfpressung oder Vorspannkraft der gesamten Verbindung zu. Prüfmerkmal und Funktion sollten erkennbar zusammengehören.
Scheibe und Anziehbedingungen gemeinsam festlegen
Ob eine Unterlegscheibe erforderlich ist, hängt von Gegenfläche, Bohrungsform und Sicherungskonzept ab. Die Bezeichnung Flanschschraube sagt noch nicht, ob die Auflage glatt oder verzahnt ist. Eine allgemeine Losdrehsicherheit lässt sich aus der Flanschform nicht ableiten.
Für die eigenen Keilsicherungsscheiben gibt Nord-Lock Hinweise zur Kombination von Flanschbefestigern und Scheiben mit größerem Außendurchmesser bei großen Bohrungen, Langlöchern und weichen Auflageflächen. Diese produktbezogenen Hinweise bedeuten weder, dass jede Flanschschraube eine Scheibe benötigt, noch, dass sie stets entfallen kann. [5]
Gewinde- und Unterkopfreibung beeinflussen das Verhältnis zwischen Anziehdrehmoment und Vorspannkraft. Werden Scheibe, Beschichtung oder Schmierung geändert, ist dieses Verhältnis erneut zu bewerten. Bei unbekannten Randbedingungen sollte keine allgemeine Drehmomenttabelle ungeprüft übernommen werden. [6] [7]
Für eine Anfrage an Wohe Fastener sind Norm und Schraubengröße zusammen mit Bohrungs- und Fasenzeichnung, Bauteilwerkstoff und -dicke, Oberfläche, Scheibenanordnung und Montageanforderungen hilfreich. Die Schraubenübersicht liefert den Produktbezug; Passung und Anziehgrundlage sind anhand der vollständigen Verbindungszeichnung zu klären.
Technische Quellen
- YJT: Produktmaße nach GB 5787—1986 (Chinesisch). Technische Anforderungen der vereinbarten Norm entnehmen.
- ISO 4162:2012: öffentlicher Katalogtitel und Kurzbeschreibung.
- Bossard: Surface pressure when mounted, Januar 2025, S. 53–55.
- Wilson-Garner: How a Bolt Is Made. Allgemeine Verfahren und konkretes Beispiel einer Flanschschraube.
- Nord-Lock: Original Washers User Guide.
- Bossard: Friction and Friction Coefficients.
- Nord-Lock: Why does torque vary when tightening and untightening?