紧定螺钉常被称为顶丝、机米螺丝或止付螺丝。采购时,螺纹和长度相同的两件产品,工作端仍可能完全不同:一件是平端,一件是凹端,还有锥端和圆柱端。端型改变后,螺钉与轴、轮毂或定位孔的接触关系也随之改变。
选型时,应把螺钉与被顶紧的零件放在一起看。先弄清端部靠什么起作用、接触面允许留下什么痕迹,再核对尺寸、材料和装配要求,比单看“M几、长多少”更完整。
驱动孔与工作端,分属两端
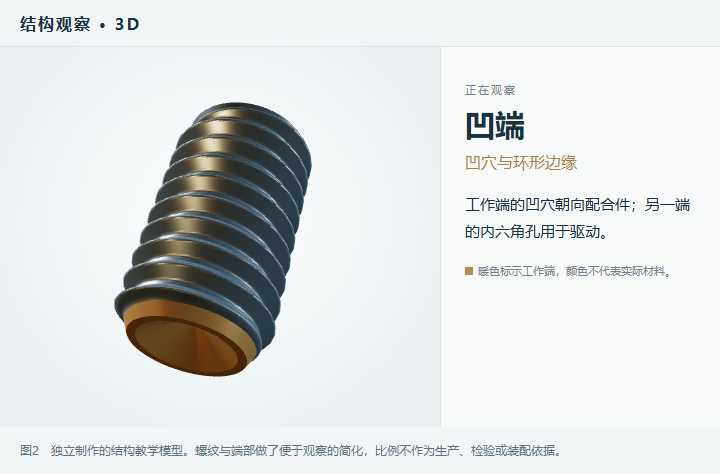
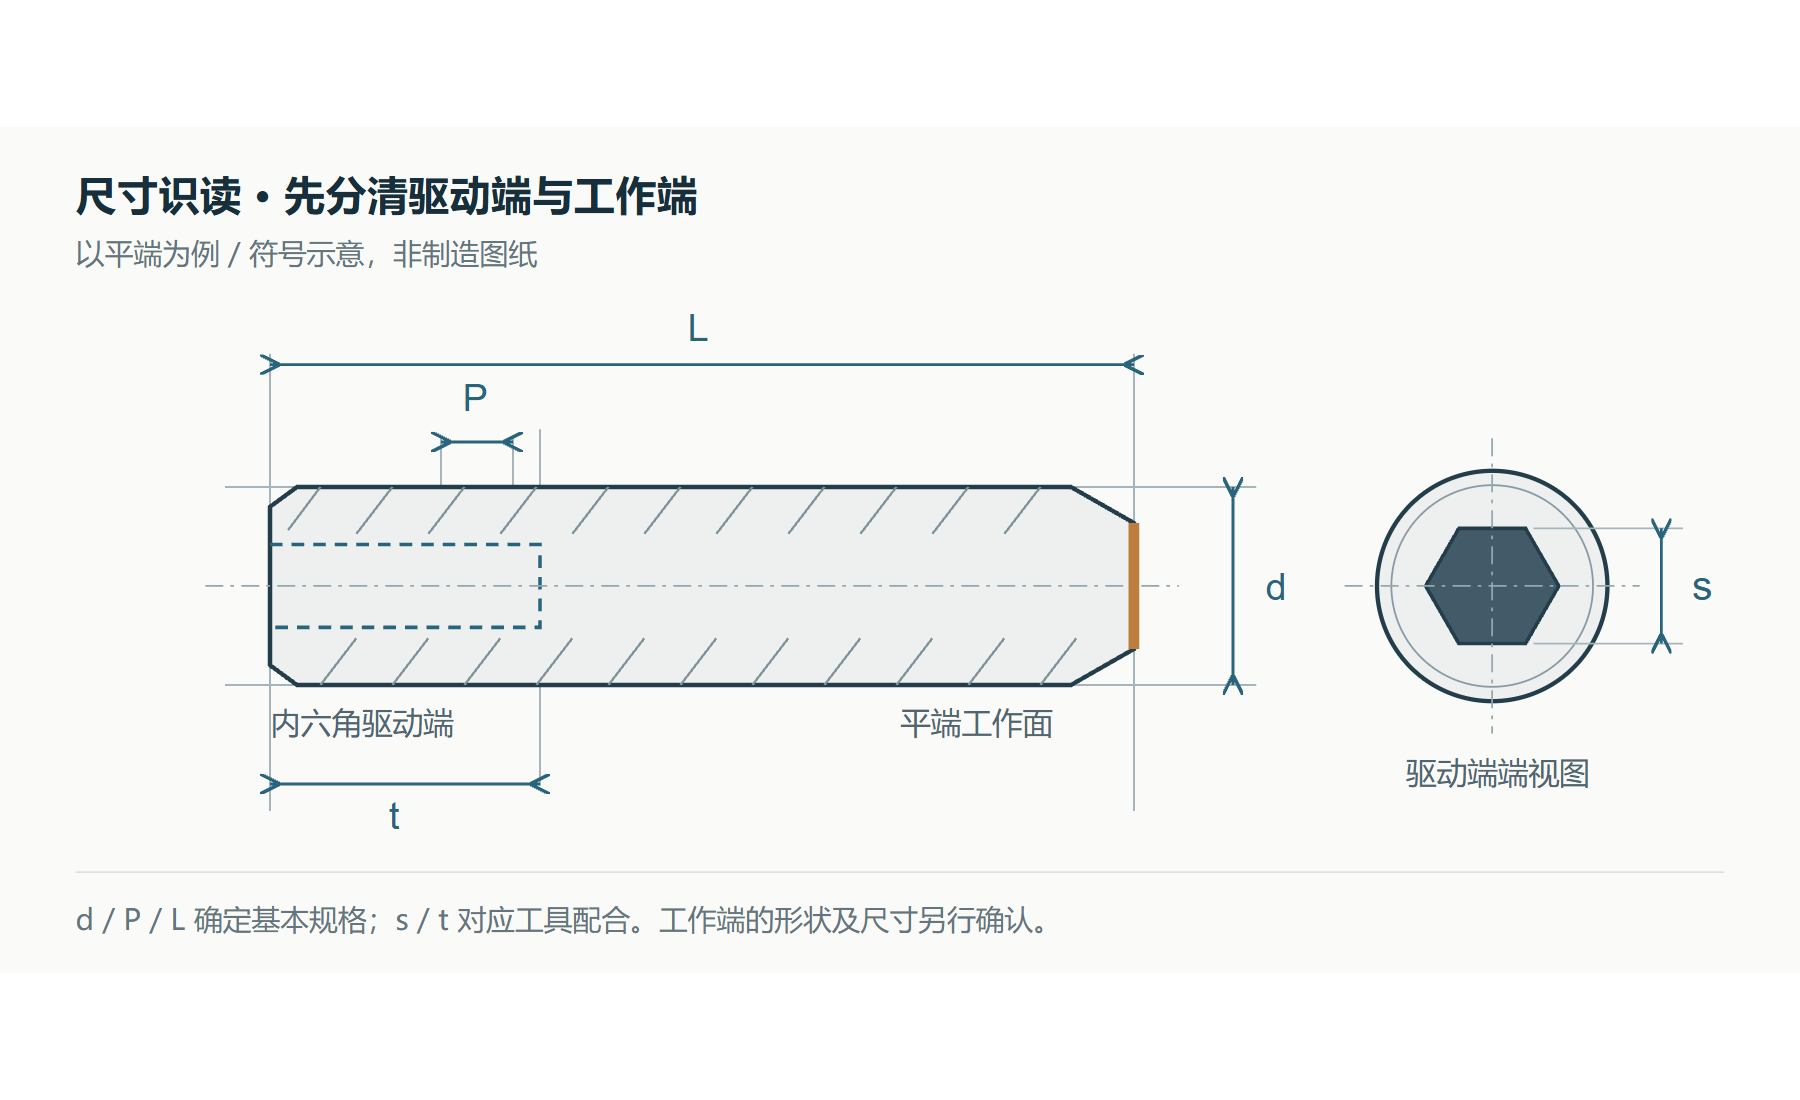
以内六角紧定螺钉为例,内六角孔供扳手传递拧紧扭矩;平端、凹端、锥端或圆柱端则位于另一侧,与配合件接触。识图时需要分别辨认这两处结构,尤其要把凹端工作面的凹穴与驱动孔区分开。
展开清晰大图(可横向滑动)
d、P、L用于确认基本规格,s、t用于理解驱动工具的配合。工作端还可能有端部直径、角度或伸出长度等要求,需要按所选端型及标准继续核对。仅有一张正面照片,通常不足以确认这些信息。
四种端型,先看接触部位
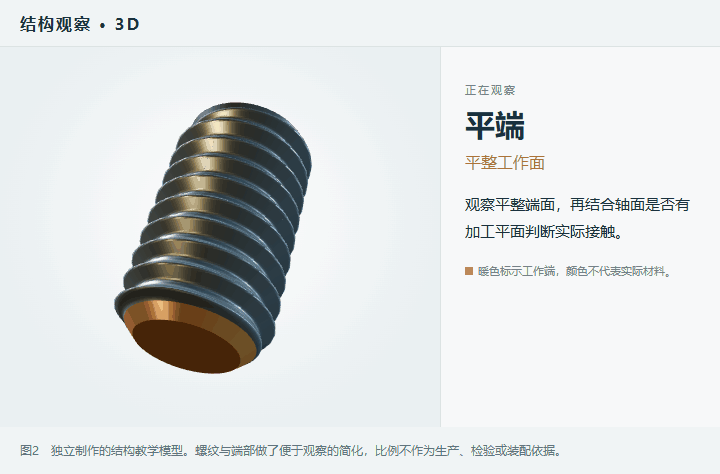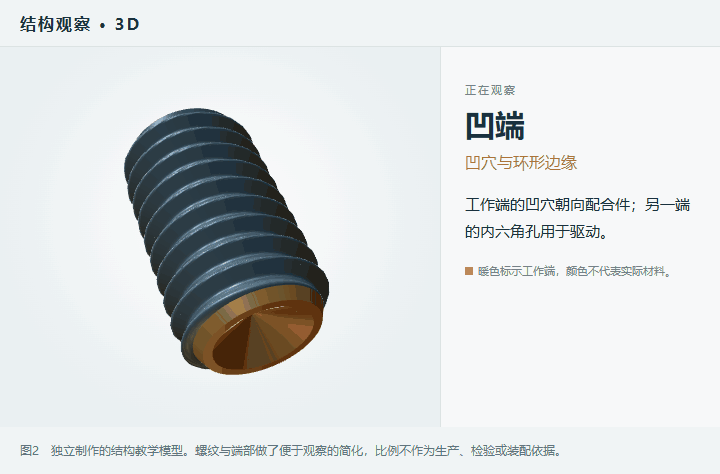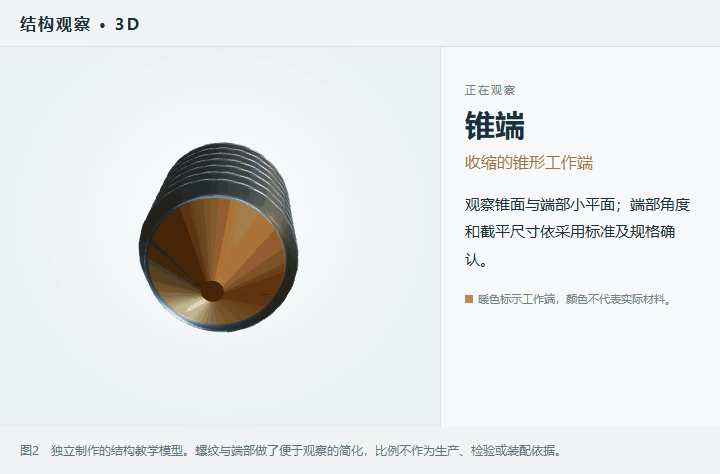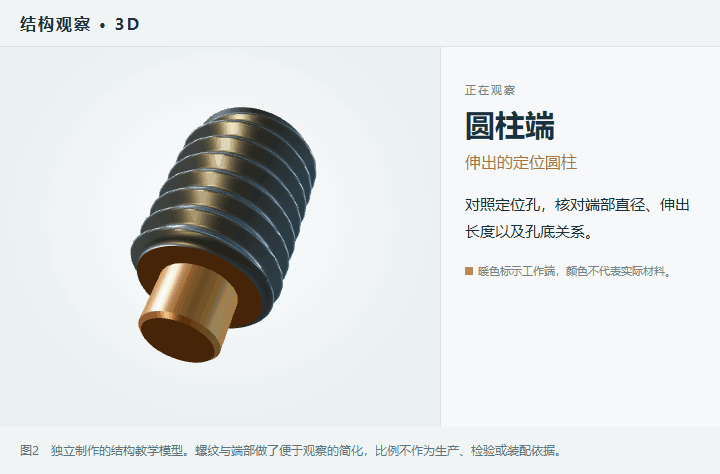
下面的旋转演示依次呈现平端、凹端、锥端和圆柱端,工作端用暖色标出,便于辨认平面、凹穴、锥面和定位圆柱的差别。[2]
| 端型 | 接触方式 | 选型时重点确认 |
|---|---|---|
| 平端 | 以平整端面压向配合件。 | 接触位置是否有平面;是否需要反复调整;允许的表面压痕。 |
| 凹端 | 工作端凹穴的外缘与配合面接触。 | 是否允许端缘压入轴面;螺钉与轴面的硬度关系。 |
| 锥端 | 收缩的锥形端部参与接触或定位。 | 是否设有匹配凹窝;能否接受局部嵌入;端角和截平尺寸。 |
| 圆柱端 | 凸出的圆柱段进入预设孔或槽。 | 端径、伸出长度、孔槽位置与尺寸,以及端部和孔底的关系。 |
端型选择还需结合材料、接触面、载荷与装配验证。[3]
从加工部位看装配与检验重点
紧定螺钉的制造可涉及冷成形、车削等工序,具体路线取决于材料、规格、批量与公差要求。同样的端型也可能由不同路线制成;检验时,需要把驱动孔、外螺纹和工作端分别与其使用任务对应起来。[6]
驱动孔:看工具能否充分配合。内六角孔存在成形成孔、拉削等加工路线。无论采用哪种方式,对边尺寸s、孔深t和孔口状态都需要符合约定要求。核对时,还应关注扳手工作端能否充分进入孔内,以及是否有妨碍插入的毛刺或损伤。驱动孔的有效配合会影响扭矩传递,孔口外形相似并不代表配合状态相同。[6]
外螺纹:把加工后的配合状态纳入检查。滚压通过材料塑性变形形成牙型;切削路线则通过去除材料得到螺纹。最终仍要按图纸规定的螺纹公差和检验方法确认尺寸与完整性。有端部二次加工时,可将邻近螺纹的毛刺和损伤列为检查重点;需要通止规检验时,量规及判定方法应与采用的螺纹要求一致。[6]
工作端:检验实际参与接触的几何。平端核对端面尺寸及其与轴线的位置关系;凹端核对凹穴和端缘状态;锥端核对端角与截平尺寸;圆柱端核对端径、伸出长度及同轴要求。端缘崩损、残留毛刺等问题,应结合配合面及图纸要求判定。尺寸测量和外观检查各有作用,二者需要相互补充。
轴面的形状与状态,要和端型一起确认
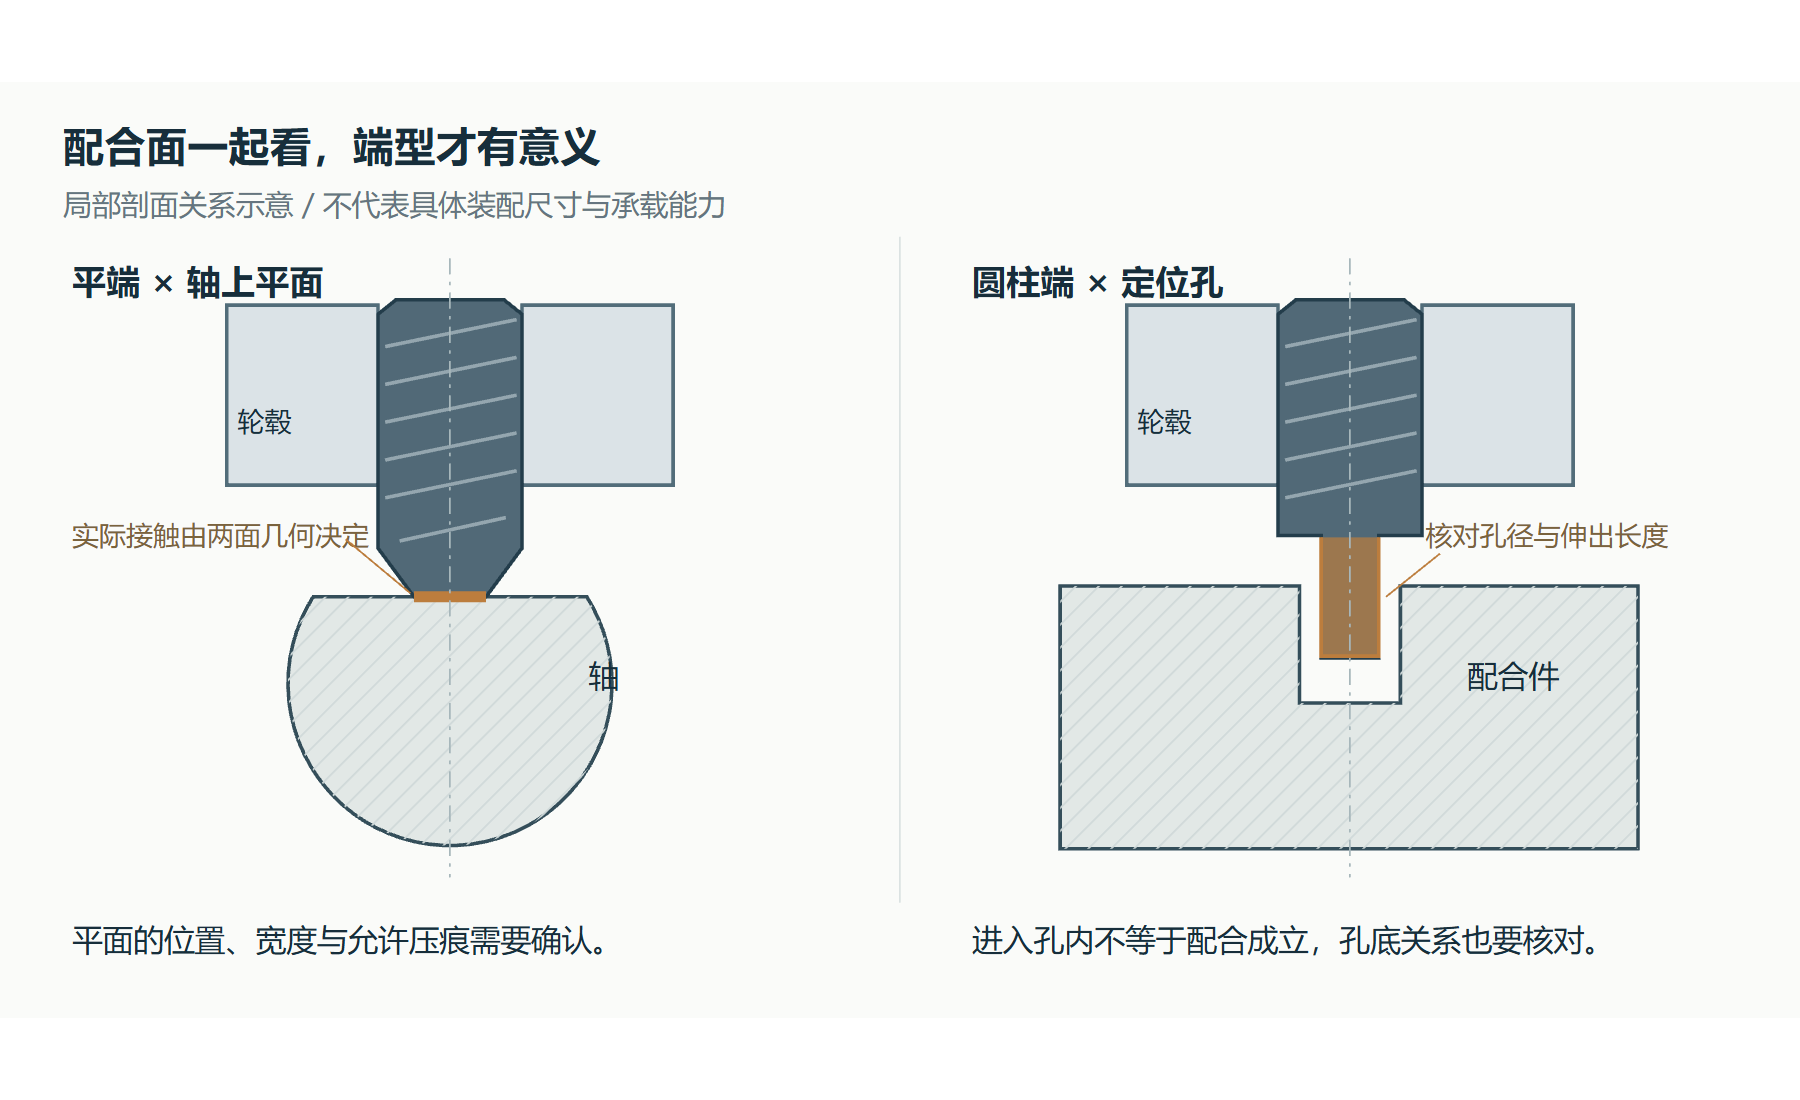
平端压向圆轴时,实际接触不等于整个端面都贴合。如果设计希望利用较平整的接触面,就需要把轴上平面的宽度、位置与螺钉端面一起核对。NBK的联轴器安装资料也要求,在使用D形轴时,将加工平面对准紧定螺钉的紧固位置。[4]
展开清晰大图(可横向滑动)
对于依靠端缘压入轴面取得保持作用的结构,轴面硬度会影响工作方式。轴面很硬、端缘未能有效压入,与较软轴面产生压痕的情况不同;也不能直接把后一种情况下的保持效果移用过来。压入形成的凸起或毛刺,还可能影响后续拆卸、移位和重复调整。[5]
材料的处理路线,也要与接触性能一起看。需要热处理的钢制紧定螺钉,应按相应要求控制硬度及表层脱碳等质量问题。304、316这类奥氏体不锈钢的性能则与材料状态和冷加工有关,不能照搬合金钢的淬火强化思路。询价和验收时,应确认材料及硬度级别,并按采用标准核对相关性能要求。[7]
因此,“平端”不等于在任何条件下都无压痕,“凹端”也不等于天然满足所有振动工况。表面保护要求、调整频次、材料与硬度、拧紧条件和实际载荷,都应进入选型判断。若轴面要求严格,应一并评估保护接触面的结构方案。
订货说明里,把工作端和配合要求写清楚
一条可供核对的紧定螺钉需求,应把产品本体与配合条件连接起来。除了数量,至少需要说明以下内容:
- 结构与规格:驱动槽型、端型、螺纹尺寸与螺距、公称长度,以及采用的标准号和版次。
- 材料与性能:明确材料、适用的硬度级别或机械性能要求、表面处理;避免仅写“高强度”。
- 配合件信息:被顶紧面是圆面、平面、凹窝还是定位孔;附必要的尺寸、硬度及表面要求。
- 使用与验收条件:是否反复调整,允许怎样的压痕;装配拧紧、保持能力及防松要求如何确认。
这些内六角紧定螺钉并非用于承受拉伸载荷的普通连接螺栓。其机械性能要求应按相应的紧定螺钉标准确认,不能仅凭普通螺栓的等级标识作类推。[2]
截至2026年10月23日,ISO官方已列出平端、锥端、圆柱端、凹端对应的ISO 4026、ISO 4027、ISO 4028和ISO 4029的2026版。已有图纸和订单仍应核对约定版次;遇到不同标准或版本,先核对具体差异,再决定是否替代。[2]
向沃河紧固件询价时,可同时提供螺钉与配合件图纸,并标出实际接触位置,便于逐项确认产品与装配要求。
技术依据与图示说明
- 尺寸字段与产品结构参考:易紧通:内六角平端紧定螺钉、内六角凹端紧定螺钉。
- ISO官方产品标准目录:ISO 4026:2026、ISO 4027:2026、ISO 4028:2026、ISO 4029:2026。
- 端型应用资料:Unbrako Engineering Guide、Accu:Grub Screw Guide。制造商说明用于理解接触条件,具体适用范围须结合产品确认。
- D形轴装配位置:NBK:How to Install Couplings。
- 轴面硬度、压痕与调整:Ruland:What Are Shaft Collars?。
- 加工路线与驱动配合:Ruland:Socket Set Screws、Unbrako工程资料中的紧定螺钉章节、Bossard:特殊件制造工艺。检查重点为结合产品结构提出的核对建议,具体检验依图纸及标准执行。
- 材料与处理:Unbrako紧定螺钉热处理说明、Outokumpu:不锈钢力学性能及奥氏体不锈钢材料说明。
图1、图3及图2模型为独立制作的教学示意;3D端型观察参考易紧通/partsCAD的产品资料入口。具体尺寸、公差、材料及适用条件以已确认的标准和图纸为准。